Plama pod obrabiarką, tłusty film na osłonie albo mgła widoczna po otwarciu drzwi nie zawsze oznaczają poważną awarię. Nie warto jednak ich bagatelizować. Dla operatora najważniejsze są nie domysły o przyczynie, lecz widoczne fakty: skąd pochodzi ciecz, czy jej przybywa, czy zmienia się praca maszyny oraz czy powstaje zagrożenie poślizgiem lub pogorszeniem jakości powietrza. Taka ocena pozwala odróżnić zwykły ślad eksploatacyjny od sytuacji, którą trzeba szybko zgłosić albo przerwać pracę zgodnie z procedurą zakładową.
Nie każda plama oznacza to samo: od śladu eksploatacyjnego do sygnału alarmowego
W środowisku obróbki skrawaniem obecność płynów eksploatacyjnych jest czymś naturalnym. Oleje hydrauliczne, preparaty do smarowania prowadnic liniowych oraz emulsje chłodząco-smarujące krążą w zamkniętych lub półzamkniętych obiegach pod różnym ciśnieniem. Z tego powodu pojawienie się wilgoci na korpusie maszyny nie zawsze musi oznaczać katastrofę. Kluczem do właściwej oceny sytuacji jest umiejętność chłodnej obserwacji i analiza faktów bez wyciągania pochopnych wniosków.
Co operator widzi, a czego nie powinien sam zakładać
Pierwszym krokiem po zauważeniu jakiegokolwiek śladu cieczy jest określenie jej dokładnej lokalizacji, konsystencji, barwy oraz zapachu. Na stanowisku obróbczym powszechnie występują cztery różne media, które łatwo ze sobą pomylić, a które pełnią zupełnie odmienne funkcje i wskazują na inne usterki:
- Olej hydrauliczny: zazwyczaj jasny, klarowny, o średniej lepkości (np. klasy ISO VG 32 lub 46). Jego wyciek w okolicach agregatu hydraulicznego, siłowników mocujących uchwyt lub rozdzielaczy sygnale zmniejszenie ciśnienia w układzie sterowania wykonawczego.
- Olej do prowadnic (lepki olej smarowy): gęsty, ciemniejszy, o bardzo wysokiej przyczepności (np. ISO VG 68 lub 220). Pojawia się w znikomych ilościach na wózkach prowadnic i śrubach kulowych. Jeśli spływa stróżkami do wanny wiórowej, może to świadczyć o uszkodzeniu dawkowania w układzie centralnego smarowania.
- Ciecz chłodząco-smarująca (emulsja lub olej czysty): ciecz o mlecznym, zielonkawym lub przezroczystym zabarwieniu, często zmieszana z drobnymi wiórami. Wyciek poza strefę obróbki oznacza najczęściej uszkodzenie osłon, uszczelnień drzwi lub przepełnienie zbiornika powrotnego.
- Aerozol i skroplona mgła olejowa: lepki, tłusty osad pokrywający równomiernie szyby, obudowy, a nawet zewnętrzną instalację elektryczną. Powstaje na skutek niewystarczającej filtracji lub złej wentylacji wnętrza obrabiarki.
Szybka analiza tych cech pozwala na precyzyjne przypisanie zaobserwowanego problemu do odpowiedniego wariantu zagrożenia i podjęcie właściwych kroków zaradczych.
Trzy warianty sytuacji przy obrabiarce i ich realne konsekwencje
Oceniając stan stanowiska obróbczego, operator ma najczęściej do czynienia z jednym z trzech wariantów sytuacji. Każdy z nich wiąże się z odmienną dynamiką rozwoju awarii oraz innym stopniem wpływu na ciągłość produkcji i bezpieczeństwo pracy.
Wariant 1: Ślad eksploatacyjny (stan pod stałą kontrolą)
To sytuacja, w której na korpusie, wózkach prowadnic czy obudowach osłon pojawia się cienki film olejowy lub pojedyncze krople. Jest to naturalny rezultat pracy mechanizmów smarowanych ciśnieniowo lub ruchu obrotowego wrzeciona.
- Konsekwencje: Brak natychmiastowego wpływu na proces skrawania. Prawidłowo działający układ usuwania wiórów i filtrowania radzi sobie z taką ilością medium.
- Wymagane działanie: Rutynowe czyszczenie powierzchni podczas przerwy przezbrajaniowej oraz monitorowanie, czy plama nie powiększa się w miarę upływu kolejnych godzin pracy.
Wariant 2: Wyciek ciekły (nieszczelność punktowa układu)
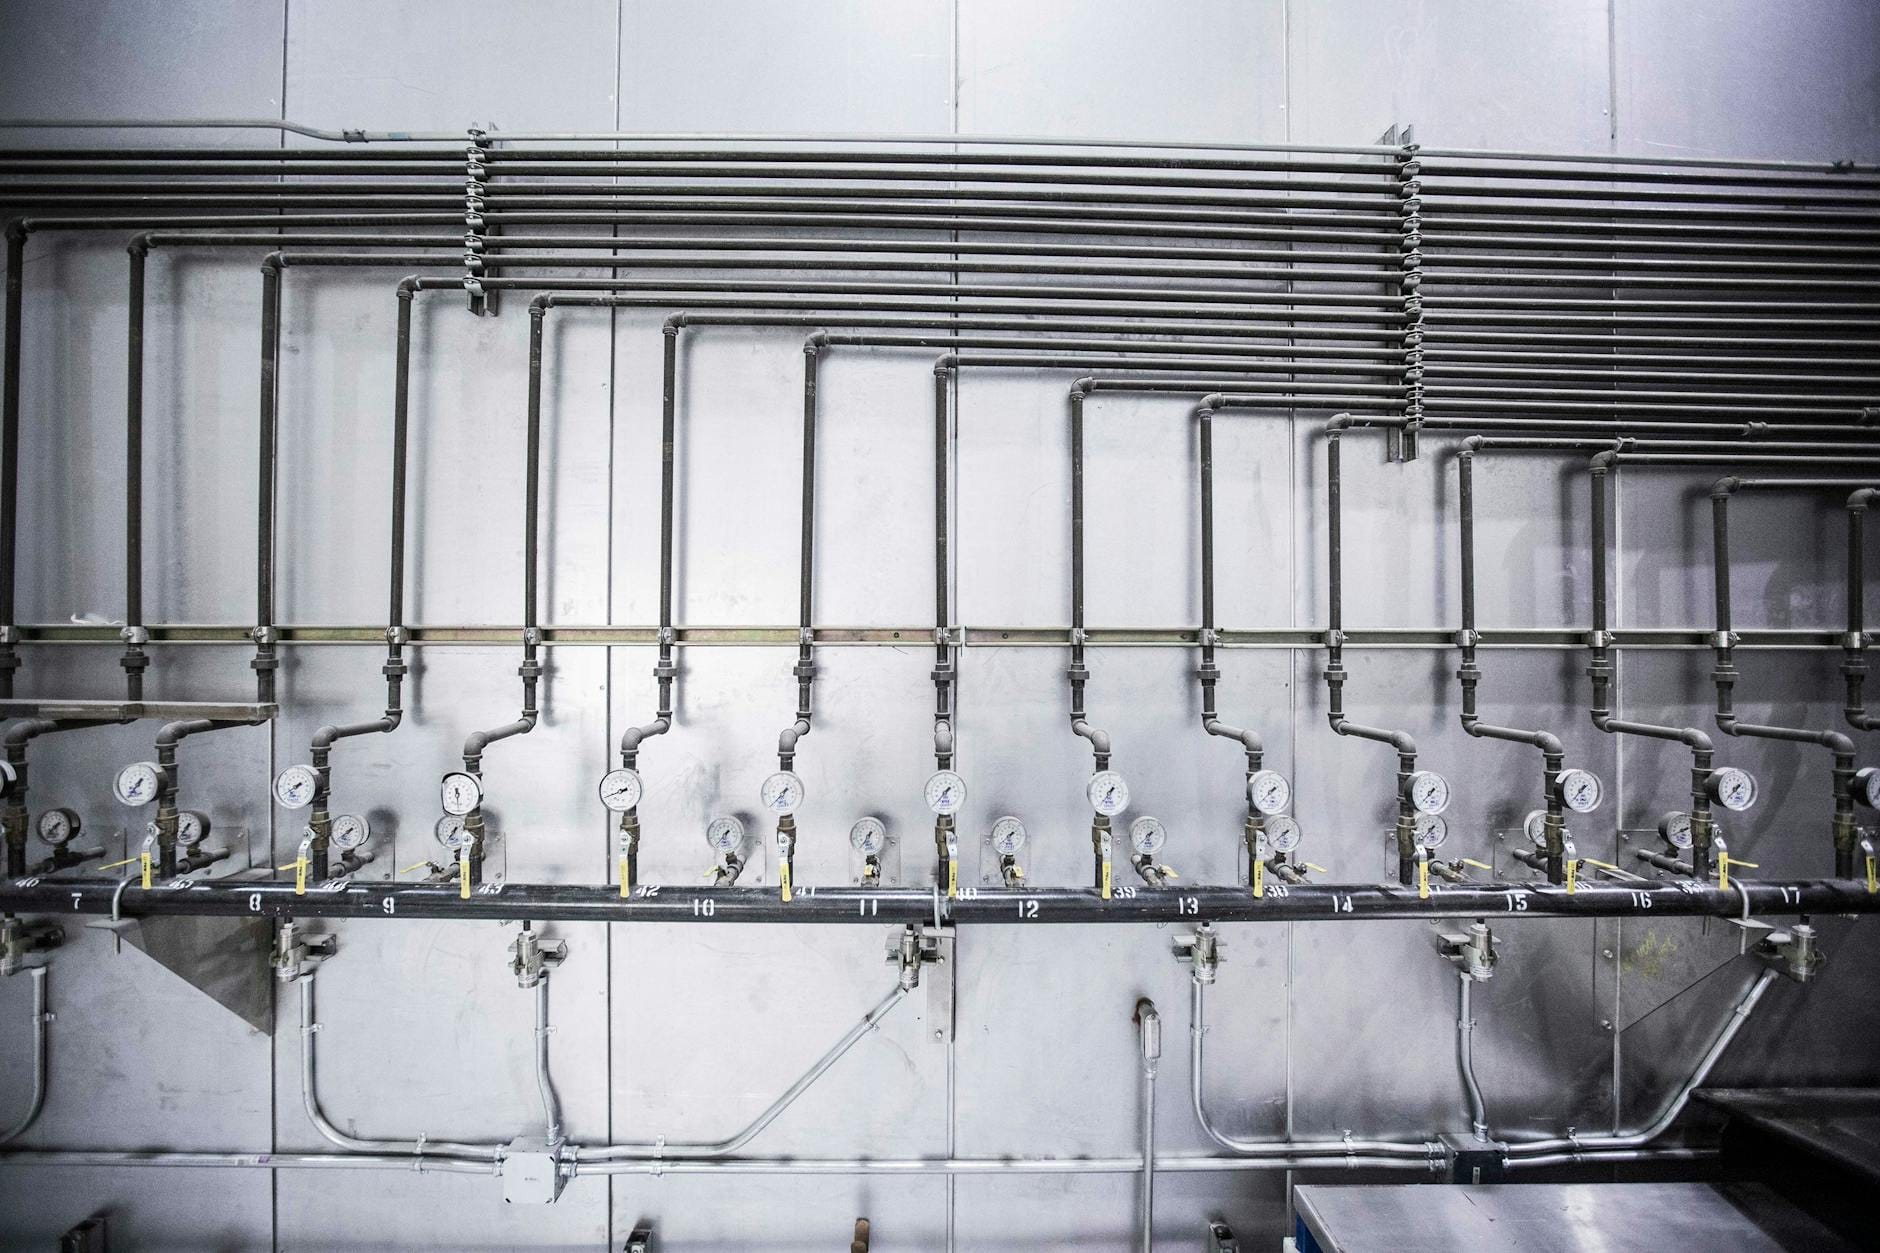
Pojawienie się kałuży pod obudową, wyraźne strużki cieczy ściekające po ściankach maszyny lub stały ubytek medium ze zbiornika. Przyczyną jest najczęściej uszkodzenie przewodu ciśnieniowego, zużycie uszczelnienia wargowego, rozszczelnienie złączki lub pęknięcie osłony teleskopowej.
- Konsekwencje: Spadek ciśnienia roboczego w układzie (np. brak możliwości pewnego mocowania detalu w uchwycie), ryzyko zanieczyszczenia chłodziwa olejem obcym (tzw. tramp oil), a także bezpośrednie zagrożenie poślizgnięciem się operatora w strefie roboczej.
- Wymagane działanie: Zlokalizowanie źródła nieszczelności i zgłoszenie usterki służbom utrzymania ruchu przed wystąpieniem błędu obróbkowego.
Wariant 3: Emisja mgły olejowej (skażenie otoczenia)
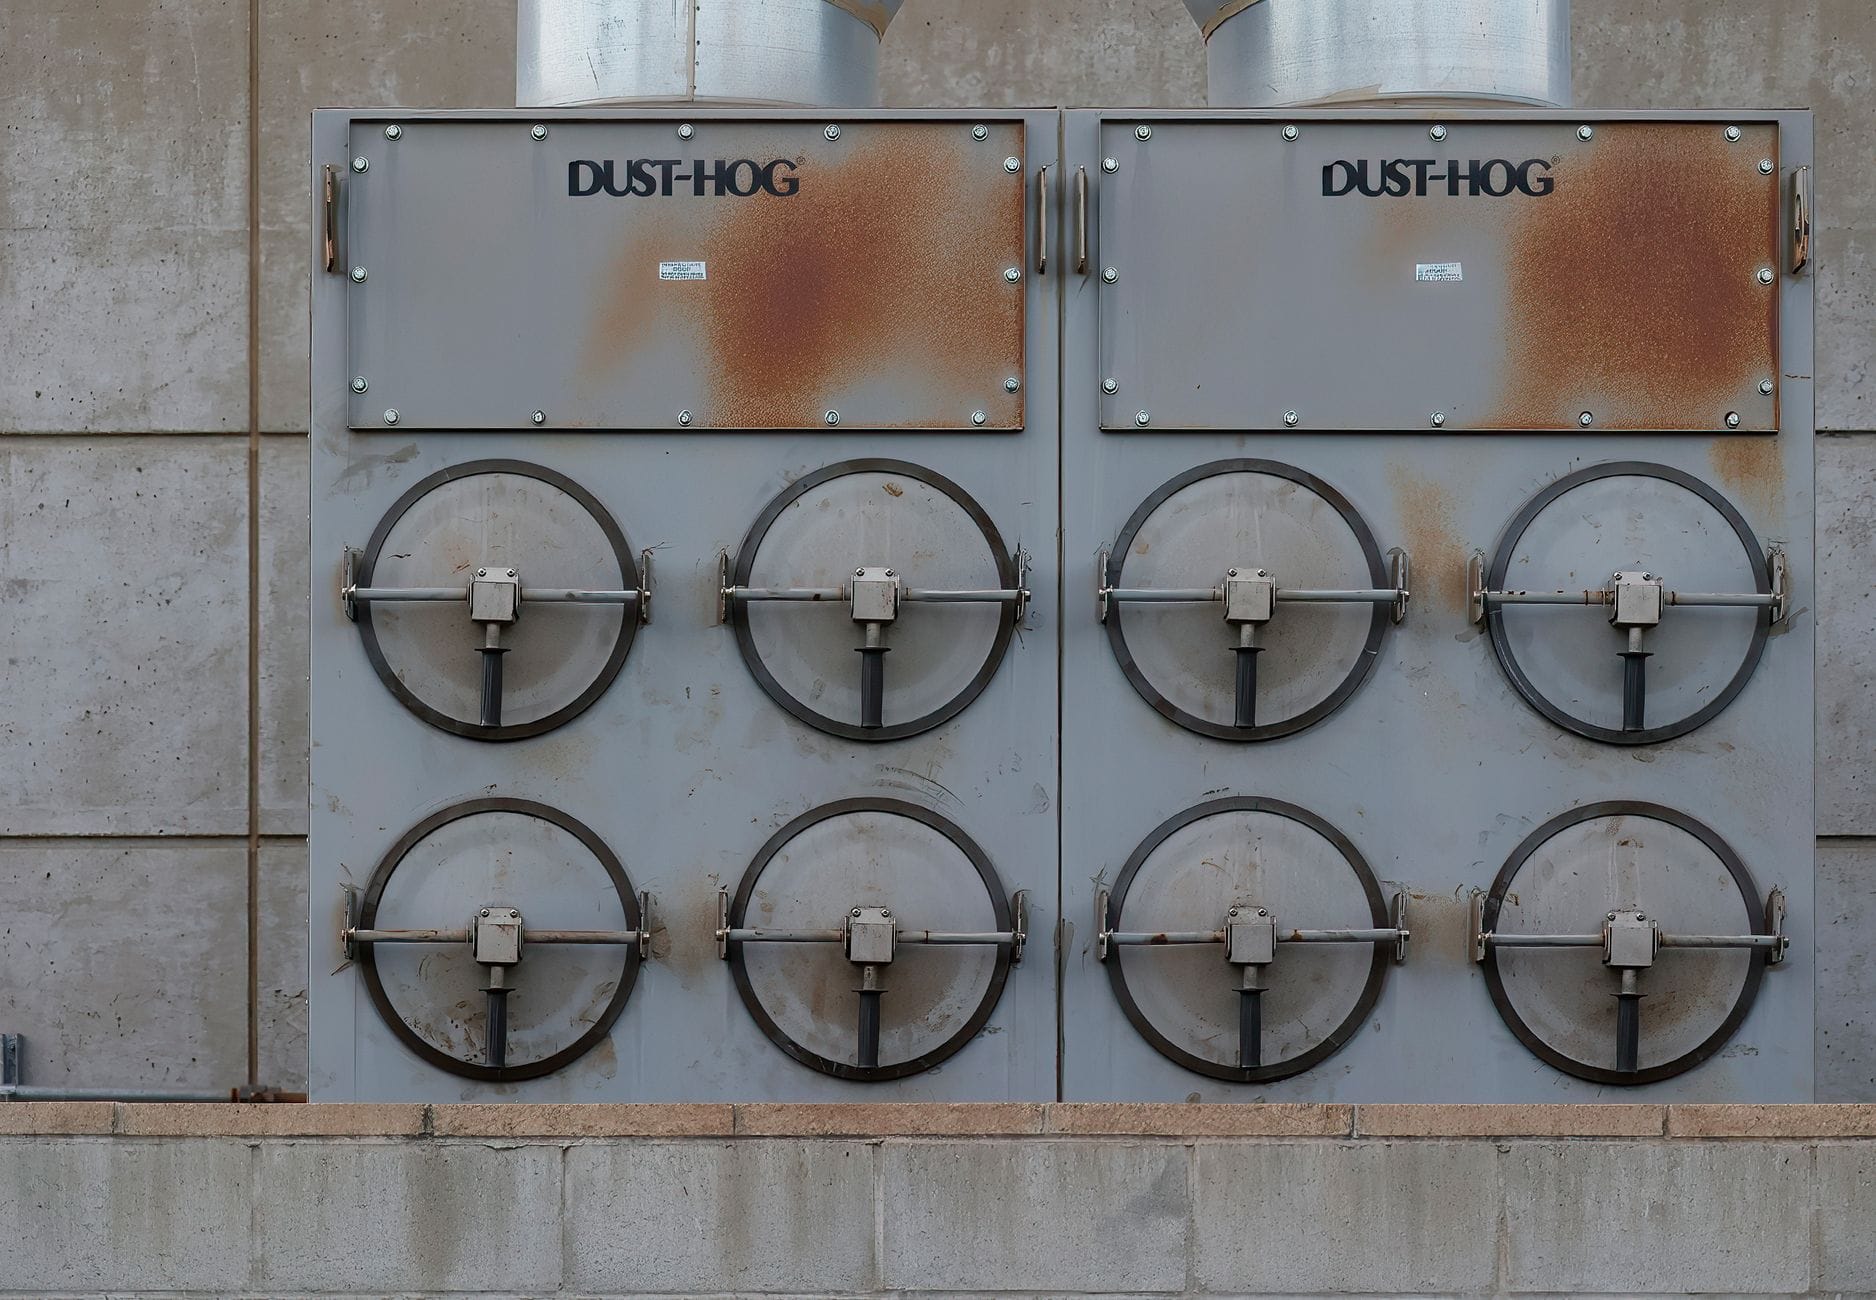
Aerozol wydostający się ze strefy roboczej po otwarciu drzwi, tworzenie się widocznej zawiesiny w powietrzu lub pokrywanie lepkim osadem obudowy maszyny i pulpitu sterowniczego. Wynika z braku wydajnego odciągu, zużycia filtrów mgły olejowej lub zbyt intensywnego podawania chłodziwa pod wysokim ciśnieniem bez należytego uszczelnienia komory.
- Konsekwencje: Długofalowe zagrożenie dla zdrowia pracowników (układ oddechowy, skóra), osiadanie cieczy na układach elektronicznych (ryzyko zwarcia) oraz obniżenie przyczepności podłoża wokół maszyny.
- Wymagane działanie: Kontrola instalacji odciągowej, weryfikacja stanu filtrów i korekta parametrów podawania chłodziwa.
Wyciek czy mgła olejowa? Porównanie objawów, źródeł i pilności reakcji
Mimo że zarówno wyciek ciekły, jak i mgła olejowa mają swoje źródło w płynach eksploatacyjnych tej samej maszyny, ich charakterystyka techniczna oraz ścieżka reakcji różnią się od siebie. Poniższa tabela przedstawia zestawienie kluczowych różnic pomiędzy tymi dwoma zjawiskami.
| Kryterium | Wyciek ciekły (skupiony) | Mgła olejowa (aerozol) |
|---|---|---|
| Stan skupienia i postać | Płyn spływający grawitacyjnie lub zbierający się w kałuże. | Drobno rozpylona zawiesina w powietrzu, tworząca lepki film. |
| Główne źródło problemu | Uszkodzenia przewodów, złączek, siłowników, uszczelek drzwi. | Awarie odciągu, zużyte filtry, obróbka z wysoką prędkością skrawania. |
| Dominujące zagrożenie | Uszkodzenie mechaniczne maszyny, spadek ciśnienia, ryzyko poślizgu. | Inhalacja pyłów/mgły przez operatora, awaria elektroniki. |
| Szybkość narastania awarii | Często gwałtowna (pęknięcie węża może wywołać natychmiastowy wyciek). | Proces stopniowy (powolne zatykanie filtrów lub stopni owe spadek przepływu powietrza). |
| Pilność reakcji | Natychmiastowa lub bardzo szybka (ryzyko uszkodzenia mechanizmów lub poślizgu). | Krótko- do średnioterminowa (spadek komfortu pracy, zapchanie filtrów, elektronika). |
Zrozumienie tej różnicy pozwala uniknąć dwóch skrajnych błędów: panicznego zatrzymywania ciągłej linii produkcyjnej z powodu nieznacznej mgiełki oraz lekceważenia spływającej strużki oleju hydraulicznego, która w ciągu kilkunastu minut może doprowadzić do zatarcia pompy.
Objawy, których operator nie powinien ignorować
W codzienne obowiązki operatora wchodzi bieżąca kontrola stanu obrabiarki. Choć maszyny CNC wyposażone są w szereg czujników ciśnienia i poziomu mediów, mechaniczne systemy ostrzegawcze nie zawsze reagują w początkowej fazie usterki. Istnieje grupa objawów bezpośrednio wskazujących na rozwijający się problem z płynami eksploatacyjnymi, które wymagają wzmożonej uwagi:
- Szybki ubytek oleju ze zbiornika centralnego smarowania lub hydrauliki: konieczność dolewania medium częściej niż wynika to z harmonogramu lub specyfikacji maszyny.
- Nietypowy dźwięk pracy pompy hydraulicznej: głośniejsza praca, gwiżdżący odgłos lub charakterystyczna kawitacja (stuki), wskazująca na zapowietrzenie układu spowodowane spadkiem poziomu cieczy.
- Pojawienie się gryzącego dymu lub ostrego zapachu: sygnał, że olej spływa na elementy o bardzo wysokiej temperaturze (np. wrzeciono, narzędzie lub wióry podczas obróbki na sucho) i ulega spalaniu.
- Zmiana barwy i zapachu chłodziwa: widoczny kożuch olejowy na powierzchni emulsji w zbiorniku (olej obcy) lub wyraźne zmętnienie cieczy, co obniża wydajność chłodzenia i sprzyja powstawaniu mgły.
- Trwała utrata przejrzystości szyb ochronnych: równomierny, trudny do usunięcia film olejowy od wewnętrznej strony osłon, świadczący o niedostatecznym ciśnieniu podciśnienia w komorze odciągowej.
- Kałuża cieczy przekraczająca obrys maszyny: wyjście płynu na drogi komunikacyjne w zakładzie, stanowiące bezpośrednie złamanie zasad BHP.
Reakcja operatora: obserwować, zgłosić czy zatrzymać maszynę?
Wybór właściwej ścieżki postępowania po wykryciu nieprawidłowości zależy od wariantu problemu, jego dynamiki oraz potencjalnego ryzyka dla bezpieczeństwa i ciągłości procesu skrawania. Poniżej przedstawiono porównanie trzech wariantów reakcji, którymi powinien kierować się operator.
Wariant A: Obserwacja i wpis w raporcie (działanie prewencyjne)
Dedykowany dla delikatnych śladów eksploatacyjnych (cienki film olejowy na prowadnicach, pojedyncze krople przy obudowie).
- Plusy: brak przestojów produkcyjnych, zachowanie płynności pracy.
- Minusy: ryzyko przeoczenia momentu, w którym mikro-wyciek przejdzie w stan awaryjny.
- Kiedy stosować: gdy ilość cieczy nie przyrasta, brak ubytku na wskaźnikach, a parametry obróbki i ciśnienia pozostają stabilne.
Wariant B: Zgłoszenie usterki do służb Utrzymania Ruchu bez zatrzymania maszyny
Stosowany przy stałym, ale powolnym wycieku ciekłym lub przy stopniowo narastającej mgle olejowej w strefie roboczej.
- Plusy: możliwość dokończenia bieżącego detalu lub serii, czas na przygotowanie części zamiennych przez dział techniczny.
- Minusy: zużycie większej ilości płynów eksploatacyjnych, ryzyko zabrudzenia otoczenia maszyny.
- Kiedy stosować: gdy maszyna utrzymuje zadane ciśnienie robocze, wyciek nie zagraża bezpośrednio bezpieczeństwu (jest podchwytywany przez wanny ociekowe), a odciąg mgły działa, choć ze zmniejszoną wydajnością.
Wariant C: Natychmiastowe zatrzymanie pracy maszyny (wyłączenie awaryjne/stop cyklu)
Wymagane w przypadku gwałtownych wycieków pod ciśnieniem, silnego dymienia lub nagłego ubytku oleju hydraulicznego.
- Plusy: natychmiastowe odcięcie źródła problemu, ochrona kosztownych podzespołów (pompy, wrzeciono) przed zniszczeniem, ochrona zdrowia operatora.
- Minusy: nieplanowany przestój, ryzyko uszkodzenia detalu obrabianego w momencie przerwania cyklu.
- Kiedy stosować: gdy wystąpi pęknięcie przewodu ciśnieniowego, nastąpi spadek ciśnienia mocowania detalu, pojawi się gęsty dym lub ciecz wyleje się bezpośrednio na ciąg pieszy.
Kryteria wyboru właściwego rozwiązania – rekomendacja dla operatora
Przed podjęciem decyzji o wyborze wariantu reakcji warto przeanalizować sytuację według poniższej listy kryteriów:
- Czy ciśnienie w układzie hydraulicznym/smarowania jest stabilne? Jeśli NIE – wybierz Wariant C.
- Czy wyciekający płyn zagraża bezpieczeństwu ruchu wokół obrabiarki? Jeśli TAK – zabezpiecz teren i wybierz Wariant B lub C.
- Czy mgła olejowa wydostaje się na halę po zamknięciu drzwi maszyny? Jeśli TAK – zgłoś potrzebę serwisu odciągu (Wariant B).
- Czy pojawienie się płynu ma charakter jednorazowego nalotu po czyszczeniu lub smarowaniu? Jeśli TAK – wybierz Wariant A.
Przestrzeganie powyższych zasad pozwala operatorowi na świadome zarządzanie ryzykiem stanowiskowym. Szybka i adekwatna reakcja nie tylko chroni park maszynowy przed kosztownymi naprawami, ale przede wszystkim zapewnia bezpieczne warunki środowiska pracy.
Co sprawdzić przed zgłoszeniem: fakty, które ułatwiają diagnozę
Operator nie musi sam ustalać przyczyny awarii ani rozbierać osłon. Może jednak przekazać utrzymaniu ruchu informacje, które skracają czas diagnozy. Najbardziej użyteczne są obserwacje zebrane zanim miejsce zostanie umyte lub zanim maszyna zostanie ponownie uruchomiona.
Warto przeczytać również powiązany artykuł: Jak zorganizować całodobową opiekę domową nad seniorem po udarze: praktyczny poradnik d….
Co wiemy na pewno? Czy ciecz pojawia się wyłącznie podczas ruchu osi, przy pracy pompy, po włączeniu chłodziwa albo po otwarciu drzwi? Czego nie wiemy? Czy źródłem jest przewód, uszczelnienie, przelew zbiornika czy płyn przeniesiony z innej części maszyny. Takie rozróżnienie pomaga nie wyciągać pochopnych wniosków.
- Miejsce pierwszego pojawienia się cieczy: narożnik drzwi, okolice agregatu hydraulicznego, przestrzeń pod stołem, osłony prowadnic, szafa elektryczna lub obszar filtracji.
- Moment występowania objawu: przy rozruchu, w trakcie określonej operacji, po dłuższej pracy albo po postoju maszyny.
- Rodzaj i wygląd medium: przejrzysty olej, mleczna emulsja chłodząca, ciecz z opiłkami, lepki osad lub aerozol osiadający na powierzchniach.
- Tempo narastania: pojedyncza kropla, regularne kapanie, strużka lub gwałtowny wypływ. Istotne jest także to, czy plama powiększa się mimo postoju maszyny.
- Zmiany w pracy obrabiarki: alarmy ciśnienia, trudności z mocowaniem detalu, pogorszenie jakości powierzchni, nietypowe dźwięki pompy albo słabsze odprowadzanie mgły.
- Stan zabezpieczeń: zamknięcie drzwi, położenie osłon, drożność odpływów i obecność cieczy w wannie ociekowej zamiast poza obudową.
Praktyczne zgłoszenie może brzmieć prosto: „Po uruchomieniu hydrauliki pojawia się regularny wyciek pod prawą osłoną stołu; ciśnienie na wskaźniku zaczęło się wahać, a ciecz dochodzi do krawędzi podstawy maszyny”. Taki opis jest znacznie bardziej użyteczny niż ogólna informacja o „oleju przy maszynie”. Jeżeli procedury zakładowe na to pozwalają, pomocne bywa również zdjęcie miejsca wycieku wykonane z bezpiecznej odległości.
Bezpieczne zabezpieczenie miejsca przed przyjazdem serwisu
Po zauważeniu nieszczelności priorytetem jest ograniczenie ryzyka, a nie usunięcie samego śladu za wszelką cenę. Wytarcie podłogi bez wskazania źródła może sprawić, że kolejna osoba nie zauważy rozwijającego się problemu. Z drugiej strony pozostawienie rozlanego oleju na przejściu nie jest rozwiązaniem.
Zakres działań powinien odpowiadać uprawnieniom operatora i instrukcji obowiązującej na stanowisku. Zwykle obejmuje on zatrzymanie cyklu, gdy wymaga tego sytuacja, oznaczenie śliskiej strefy oraz użycie dostępnych sorbentów lub mat do ograniczenia rozlewu. Nie należy natomiast dotykać przewodu, złączki ani miejsca wycieku pod ciśnieniem. Strumień cieczy hydraulicznej może być trudny do zauważenia, a próba dociśnięcia połączenia ręką zwiększa ryzyko urazu.
- Nie kierować wycieku do odpływu przez polewanie podłogi wodą lub chłodziwem.
- Nie otwierać osłon i nie omijać blokad bezpieczeństwa wyłącznie po to, aby „sprawdzić skąd kapie”.
- Nie uruchamiać ponownie cyklu próbnego, jeśli przyczyna wycieku nie została usunięta albo jeśli poziom medium wyraźnie spadł.
- Usunąć lub zabezpieczyć detale, narzędzia i pojemniki stojące na drodze rozlewu, o ile można zrobić to bez wchodzenia w zagrożoną strefę.
- Przekazać zmianie lub przełożonemu informację o statusie maszyny: pracuje warunkowo, czeka na serwis albo została wyłączona.
Przy mgle olejowej zasada jest podobna, choć zagrożenie mniej widoczne. Jeżeli aerozol przedostaje się poza obudowę, nie powinno się otwierać drzwi częściej niż wymaga tego proces. Trzeba ograniczyć ekspozycję, sprawdzić działanie odciągu zgodnie z instrukcją stanowiskową i zgłosić objaw. Samo przetarcie pulpitu nie przywróci sprawności filtracji ani podciśnienia w komorze.
Granica między obserwacją a zatrzymaniem nie zawsze jest ostra
Nie każda sytuacja daje jednoznaczną odpowiedź od pierwszej minuty. Cienki ślad oleju może pochodzić z rutynowego smarowania, ale może też być pierwszym objawem zużytej uszczelki. Decydujące znaczenie ma powtarzalność oraz związek z pracą konkretnego układu. Jeżeli po oczyszczeniu miejsca ciecz wraca w tym samym punkcie i w podobnych warunkach, nie jest już przypadkowym zabrudzeniem.
Inaczej wygląda przypadek emulsji chłodzącej wydostającej się przy drzwiach. Niewielkie krople po intensywnej obróbce mogą wskazywać na zabrudzone uszczelki lub chwilowo silny rozbryzg. Jeżeli jednak ciecz pojawia się na zewnątrz przy prawidłowo zamkniętych drzwiach, spływa na posadzkę albo towarzyszy jej mgła na hali, problem wymaga zgłoszenia bez odkładania na kolejną zmianę.
Najbezpieczniejsza zasada jest prosta: operator ocenia widoczne skutki i dynamikę zjawiska, a przyczynę techniczną pozostawia osobom odpowiedzialnym za serwis. Stabilne parametry maszyny nie wykluczają usterki, ale gwałtowny ubytek płynu, dym, utrata ciśnienia lub zagrożenie poślizgiem wykluczają dalszą normalną pracę.
Uważna obserwacja plam, zapachów, osadów i zmian w działaniu odciągu pozwala reagować zanim drobna nieszczelność przejdzie w przestój lub zagrożenie dla ludzi. Nie chodzi o zatrzymywanie maszyny przy każdym śladzie cieczy, lecz o rozpoznanie momentu, w którym ślad przestaje być elementem eksploatacji, a staje się sygnałem wymagającym konkretnego działania.
Najważniejsze wnioski
- Cienki film olejowy lub pojedyncze krople nie zawsze oznaczają awarię, ale należy obserwować, czy ślad się powiększa.
- Strużki, kałuże i szybki ubytek medium wskazują na nieszczelność, którą trzeba zgłosić służbom utrzymania ruchu.
- Widoczna mgła olejowa i lepki osad mogą świadczyć o problemie z odciągiem, filtracją lub parametrami podawania chłodziwa.
- Nietypowy dźwięk pompy, gryzący dym, ostry zapach oraz ciecz na drodze komunikacyjnej to sygnały wymagające szybkiej reakcji.
- O sposobie postępowania powinny decydować dynamika problemu, ryzyko dla operatora i stan maszyny, z uwzględnieniem instrukcji oraz zasad BHP.
Pytania od czytelników
Czy można samodzielnie wytrzeć olej z obrabiarki i kontynuować pracę?
Co może oznaczać olej na powierzchni emulsji chłodzącej?
Czy mgła olejowa jest problemem tylko wtedy, gdy widać ją po otwarciu drzwi?
Co zrobić, gdy olej pojawi się na drodze komunikacyjnej?
Proste kryteria decyzji: obserwować, zgłosić czy zatrzymać?
Najgorszą reakcją jest przyzwyczajenie się do wycieku lub mgły olejowej tylko dlatego, że maszyna nadal pracuje. Mały ślad można obserwować, ale narastająca plama, widoczny aerozol, ubytek płynu lub zagrożenie dla przejścia wymagają konkretnego działania. Operator nie musi ustalać przyczyny technicznej — powinien rozpoznać zmianę, zabezpieczyć miejsce zgodnie z zasadami BHP i przekazać serwisowi jasne informacje o objawach.
- Obserwuj i odnotuj: pojedyncze krople lub cienki film, który nie powiększa się, nie trafia na drogę komunikacyjną i nie towarzyszą mu zmiany w pracy obrabiarki.
- Zgłoś bez odkładania: plama powiększa się między kolejnymi kontrolami, ciecz spływa strużką, pojawia się trwały lepki osad na obudowie albo mgła wyraźnie nasila się po otwarciu drzwi.
- Zatrzymaj pracę zgodnie z instrukcją i procedurą: ciecz tworzy kałużę lub zagrożenie poślizgnięciem, występuje dym albo gryzący zapach, maszyna traci ciśnienie, słychać nietypową pracę pompy lub ubytek medium jest szybki.